 0


Branchennachrichten
Heim / Nachricht / Branchennachrichten / Wie werden Kugellager hergestellt? Der komplette Herstellungsprozess, Schritt für Schritt

2026-09-21
Ein Kugellager wird erst beim Schleifen zum Lager, nicht vorher. Durch Schmieden, Drehen und Wärmebehandlung werden gehärtete Stahlformen hergestellt. Durch Schleifen und Läppen werden dann die Mikrometer eingestellt, die darüber entscheiden, wie leise sich das Lager dreht, wie viel Last es trägt und wie lange es hält. Diese Bestellung ist für jeden, der Lager kauft, wichtig, denn sie erklärt, wo die Kosten liegen, warum zwei Angebote für die gleiche Größe so stark voneinander abweichen können und warum Qualitätsprobleme normalerweise auf einige wenige spezifische, überprüfbare Phasen zurückzuführen sind.
Öffnen Sie ein defektes 608-Lager eines Lüftermotors oder eines Skateboard-Rads und der Aufbau ist fast enttäuschend einfach: ein Innenring, ein Außenring, eine Reihe gehärteter Kugeln, ein Käfig, der verhindert, dass sich diese Kugeln berühren, und ein Fettfilm. Die Herstellungsfrage ist, wie diese fünf grundlegenden Dinge genau genug hergestellt werden, um mit Zehntausenden Umdrehungen pro Minute zu laufen. Die Antwort sind zwei parallele Produktionslinien – eine für Ringe, eine für Kugeln – die erst bei der Endmontage aufeinandertreffen.
Dieser Leitfaden folgt dem gesamten Prozess, wie er in einer Rillenkugellagerfabrik tatsächlich abläuft: Rohstoffauswahl, Schmieden, Drehen, Wärmebehandlung, Kugelherstellung, Schleifen, Superfinish, Montage und Chargenprüfung. Außerdem geht es um beschichtete Lager, Qualitätskontrolle, wichtige Prüfungen vor der Bestellung und die Fragen, die Käufer am häufigsten stellen. Die Beschreibung spiegelt die Produktion unter einem ISO 9001:2015-Qualitätssystem in einem Werk mit einer Jahresproduktion von 30 Millionen Sätzen wider.
Ein Rillenkugellager besteht aus vier festen Komponenten und einem Verbrauchsmaterial, und jede davon folgt einem völlig anderen Produktionsweg. Diese Aufteilung ist der Schlüssel zum Verständnis der Qualitätsunterschiede zwischen Lieferanten: Jede Komponente weist ihre eigenen Fehlermöglichkeiten auf, und ein schwacher Schritt – eine schmutzige Stahlhitze, eine weiche Kugel, eine raue Laufbahn – reicht aus, um die gesamte Baugruppe zu zerstören.
Der Lastpfad durch diese Teile erklärt die Präzisionsanforderung. Jede Krafteinheit, die von der Welle auf das Gehäuse übertragen wird, kreuzt zwei Laufbahnen, einen Satz Kugeln und einen in Mikrometern gemessenen Schmierfilm. Wenn eine Laufbahn rau ist oder eine Kugel unrund ist, konzentriert sich die Kontaktbelastung auf mikroskopisch kleine Erhebungen, und diese Stellen werden zu den ersten Ermüdungspunkten. Deshalb geht es bei der Lagerproduktion weniger um die Formgebung des Stahls als vielmehr darum, letzte Fehlerspuren zu beseitigen.
Die meisten Rillenkugellager auf der Welt bestehen zunächst aus Chromstahl – einer Chromsorte mit hohem Kohlenstoffgehalt, die unter mehreren nationalen Namen verbreitet ist: AISI 52100 in den Vereinigten Staaten, 100Cr6 in Deutschland, SUJ2 in Japan und GCr15 in China. Die Chemie ist bewusst schlicht gehalten, etwa 1 % Kohlenstoff und 1,5 % Chrom, da der Wert nicht auf exotischen Legierungen, sondern auf Sauberkeit liegt. Harte nichtmetallische Einschlüsse in verschmutztem Stahl wirken als Spannungskonzentrationspunkte und machen sich im Betrieb durch Geräusche und frühe Ermüdungsabplatzungen bemerkbar. Aus diesem Grund überprüft eine seriöse Fabrik jede eingehende Charge mittels Spektralanalyse, anstatt sich nur auf das Mühlenzertifikat zu verlassen.
Edelstahlsorten sind für korrosive Umgebungen geeignet und werden in zwei sehr unterschiedliche Optionen unterteilt. AISI 440C ist ein martensitischer Edelstahl, der wie Chromstahl härtet, 56–60 HRC hält und gleichzeitig rostbeständig ist, was ihn zu einer Standardwahl für Lebensmittelgeräte, Waschbereiche und feuchte Outdoor-Produkte macht. AISI 304 kann durch Wärmebehandlung überhaupt nicht gehärtet werden – es bleibt weich, unter etwa 200 HB – daher tauschen 304-Lager Belastbarkeit gegen maximale Korrosionsbeständigkeit aus. Kohlenstoffstahl liegt am anderen Ende der Skala: Er senkt die Kosten für leichte Produkte wie Spielzeug und langsame Rollen, kann aber in Bezug auf Härte und Ermüdungslebensdauer nicht mit Chromstahl mithalten.
| Material | Hauptmerkmale | Typische Härte | Häufige Verwendungen |
|---|---|---|---|
| Chromstahl (AISI 52100 / GCr15) | Hoher Kohlenstoffgehalt plus etwa 1,5 % Chrom; ausgezeichnete Rollermüdungslebensdauer | 60-64 HRC nach Wärmebehandlung | Motoren, Geräte, Elektrowerkzeuge, Pumpen, Automobilteile |
| Kohlenstoffstahl | Geringere Kosten, geringere Präzision und kürzere Ermüdungslebensdauer | Unten gehärteter Chromstahl | Spielzeug, Rollen, leichte Hardware |
| Edelstahl AISI 304 | Austenitisch; kann nicht durchgehärtet werden; maximale Korrosionsbeständigkeit | Unter ca. 200 HB (weich) | Lebensmittelgeräte, Nass- und Waschbereiche mit mäßiger Belastung |
| AISI 440C Edelstahl | Martensitisch; Härtbarer Edelstahl mit starker Korrosionsbeständigkeit | 56-60 HRC nach Wärmebehandlung | Lebensmittel- und Outdoor-Produkte, die eine echte Tragfähigkeit erfordern |
Die Ringproduktion und die Kugelproduktion laufen als zwei parallele Linien ab, die erst bei der Montage zusammenlaufen. Auf der Ringlinie erfolgt die Abfolge Schmieden, Glühen, Drehen, Wärmebehandeln und Schleifen; Auf der Kugellinie handelt es sich um Kaltstauchen, Abgraten, Wärmebehandlung, Schleifen und Läppen. Die folgende Übersicht folgt der Reihenfolge, die in der Werkstatt eines Rillenkugellagerwerks verwendet wird.
Die Rückverfolgbarkeit durchläuft jede Phase. Jeder Knüppel behält seine Schmelznummer, jede Charge zeichnet den Ofendurchlauf auf und jede Packliste verweist auf die Produktionscharge, sodass ein fertiges Lager bis zu seinem Stahlzertifikat zurückverfolgt werden kann. Unter einem ISO 9001:2015-System ist dies kein optionaler Papierkram: Wenn ein Kunde Monate später Geräusche meldet, bestimmt die Rückverfolgbarkeit, ob die Ursache bei einem Stahllos, einem Wärmebehandlungslauf oder einer Montageeinstellung liegt – und diese Unterscheidung entscheidet darüber, ob die richtige Reaktion eine Sortierung, Nacharbeit oder eine Prozesskorrektur ist.
Lagerkugeln werden niemals in Kugeln geschnitten. Sie werden nahezu rund geschlagen und dann unter Schleifmittel gegeneinander gerollt, bis jede Oberfläche gemittelt ist – ein selbstkorrigierender Prozess, der harten Stahldraht innerhalb eines Bruchteils eines Mikrometers in runde Kugeln verwandelt. Da es sich bei den Teilen um kaltverfestigten Stahl handelt, verschleißen die Schneidwerkzeuge sofort; Die abrasive Formgebung ist der einzig praktikable Weg.
Der Grund für das Funktionieren des Prozesses ist die Geometrie: Eine Kugel hat keine feste Achse. Es bewegt sich frei in den Rillen und präsentiert jeden Punkt seiner Oberfläche dem Schleifmittel, so dass eine hohe Stelle immer als nächstes abgetragen wird. Der herausstehende Ball wird als nächstes geschlagen; Der Prozess entfernt seine eigenen Fehler. Dadurch ist es möglich, Kugeln präziser als fast jedes andere maschinell bearbeitete Teil in Massenproduktion herzustellen.
Das Bewertungssystem gibt Zahlen für die Rundheit an. In der Standard-Kugelklassifizierungskonvention ist die Klassennummer die maximal zulässige Abweichung von einer perfekten Kugel in Mikrozoll, so dass Klasse 100 etwa 2,5 Mikrometer, Klasse 25 0,64, Klasse 10 0,25 und Klasse 5 nur 0,13 zulässt. Die meisten handelsüblichen Rillenlager laufen mit Kugeln der Güteklasse 100; Leise Gerätemotoren und Präzisionsspindeln rechtfertigen die Note 10 oder besser. Jeder Schritt nach unten auf der Qualitätsskala erhöht die Läppzeit und die Inspektionskosten, was die Kugelqualität zu einem der leisesten Kostenfaktoren in jedem Lagerangebot macht.
Rundheit allein reicht noch nicht aus – die Kugeln müssen auch zu ihren Ringen passen. Da kein Schleifprozess perfekt wiederholbar ist, werden fertige Kugeln in Größengruppen sortiert, die in Bruchteilen eines Mikrometers gemessen werden, und in derselben Charge geschliffene Ringe werden der Gruppe zugeordnet, die das vorgesehene Innenspiel wiederherstellt. Diese selektive Montage ist in der gesamten Branche Standard und ein weiterer Grund dafür, dass Lagerfabriken alles zweimal messen: einmal zum Sortieren und einmal zum Prüfen.
Das Schleifen formt den Stahl, aber die Wärmebehandlung entscheidet darüber, ob er überlebt. Eine perfekt geschliffene Laufbahn ohne die richtige Härte würde sich unter Belastung innerhalb weniger Tage verbeulen und abblättern, sodass ein Stück geformter Stahl im Ofen – und nicht in der Schleifmaschine – tatsächlich zum Lagermaterial wird.
Bei Chromstahl werden Ringrohlinge und Kugeln auf etwa 840 °C erhitzt, bis sich die Struktur in Austenit umwandelt, in Öl schnell genug abgeschreckt, um harten Martensit einzuschließen, und dann bei etwa 160 °C angelassen, um innere Spannungen abzubauen. Das Ergebnis ist 60–64 HRC: hart genug, um der Ermüdung durch Rollkontakt standzuhalten, zäh genug, um bei Stößen nicht zu reißen. Überspringen Sie das Tempern und die Teile bleiben spröde; Übertemperatur und die Härte nimmt mit der Lebensdauer ab.
Die Kontrolle ist in dieser Phase am fertigen Teil nicht sichtbar und eine Fälschung ist teuer. Die Gleichmäßigkeit der Ofentemperatur, der Zustand des Abschrecköls und die Einweichzeit entscheiden darüber, ob eine gesamte Charge den Spezifikationen entspricht oder weich wird. Auch die Verformung muss in den Griff bekommen: Wärmebehandelte Ringe verziehen sich leicht, und der Prozess muss diese Verformung innerhalb der Schleifzugabe halten, andernfalls kompensiert die Schleiflinie den Fehler des Ofens in zusätzlichen Zyklen. Präzisionssorten fügen einen weiteren Schritt hinzu – eine Tiefenkältebehandlung, die Restaustenit umwandelt und die Abmessungen über Jahre hinweg stabilisiert.
Härteziele nach der Wärmebehandlung: Chromstahl (AISI 52100 / GCr15) erreicht 60–64 HRC; AISI 440C Edelstahl erreicht 56-60 HRC; Edelstahl AISI 304 ist nicht durchhärtbar und bleibt unter etwa 200 HB.
Hier wird auch die rostfreie Spaltung physisch. 440C-Teile durchlaufen dieselben Öfen und weisen eine brauchbare Härte auf, während 304-Ringe überhaupt nicht aushärten können. Diese einzige metallurgische Tatsache erklärt, warum 304-Lager für nasse, korrosionsintensive Anwendungen mit geringen Belastungen geeignet sind und warum 440C die Antwort ist, wenn eine Anwendung gleichzeitig Korrosionsbeständigkeit und echte Belastbarkeit erfordert.
Jeder Ring kommt mit bewusster Übergröße an der Schleiflinie an. Durch das Schleifen wird dieser Spielraum aufgehoben und gleichzeitig die Toleranzen definiert, für die der Käufer tatsächlich zahlt, was es zum einflussreichsten Schritt in der gesamten Produktionskette macht.
Die Reihenfolge ist festgelegt: Zuerst die Flächen schleifen, um eine Referenzebene zu erstellen, dann den Außendurchmesser und die Bohrung, dann die Laufbahn. Das Kühlmittel läuft ständig, da ein kurzzeitig trockenes Rad die Oberfläche verbrennen und Mikrorisse erzeugen kann, die sich im Inneren eines scheinbar guten Teils verstecken, bis es vorzeitig ausfällt. Nach dem Schleifen der Laufbahn senkt ein Superfinishing-Durchgang mit feinen Steinen die Oberflächenrauheit auf deutlich unter 0,1 Mikrometer Ra – ein Finish, das wie ein Spiegel aussieht und, was noch wichtiger ist, dafür sorgt, dass sich der Schmierfilm bildet und die Last richtig trägt. Das Weglassen oder Verkürzen des Superfinish ist eine der klassischen Möglichkeiten, Kosten unsichtbar zu senken, und tritt später immer wieder in Form von Lärm und verkürzter Lebensdauer auf.
| ISO-Klasse | ABEC-Äquivalent | Was es strafft | Typische Anwendungen |
|---|---|---|---|
| P0 | ABEC 1 | Standardmaßtoleranzen | Allgemeine Motoren, Geräte, Elektrowerkzeuge, Pumpen |
| P6 | ABEC 3 | Engere Rundlauf- und Breitentoleranz | Bessere Motoren, Elektrowerkzeuge, Getriebe |
| P5 | ABEC 5 | Rundlaufkontrolle im Mikrometerbereich | Werkzeugmaschinenspindeln, Präzisionsinstrumente |
| P4 | ABEC 7 | Sehr enge Geometrie für hohe Geschwindigkeit | Hochgeschwindigkeitsspindeln, Luft- und Raumfahrt, Dentalhandstücke |
Die Wahl eines Kurses ist eine Kostenentscheidung, kein Statussymbol. Ein Gerätemotor, eine Wasserpumpe oder ein Elektrowerkzeug läuft normalerweise ordnungsgemäß auf P0 (ABEC 1); Wenn Sie für P5 bezahlen, kaufen Sie Toleranz, die die Anwendung nie nutzt. Werkzeugmaschinenspindeln, Hochgeschwindigkeitsmotoren und Messgeräte sind die Gehäuse, in denen P5 und P4 ihren Preis wirklich verdienen. Wenn zwei Angebote für die gleiche Größe stark voneinander abweichen, ist die Toleranzklasse einer der ersten Punkte, die schriftlich bestätigt werden müssen – direkt hinter der Stahlspezifikation.
Die Montage ist kurzzeitig und hat lange Konsequenzen. Zwei parallele Produktionslinien laufen zusammen, und die kostengünstigsten Teile des Lagers – Käfig, Fett und Dichtungen – entscheiden letztendlich über einen Großteil seines realen Verhaltens.
Gestanzte Stahlkäfige sind die Standardausführung bei kleinen Rillenlagern: preiswert, steif und aus zwei Hälften zusammengenietet. Nylonkäfige laufen leiser und können nicht rosten, weshalb sie bei geräuscharmen Gerätelagern dominieren, allerdings mit einer Temperaturobergrenze um 120 °C. Messing kommt in größeren oder speziellen Lagern vor, bei denen Festigkeit und Hitzebeständigkeit zusammenkommen.
Die Ringe und Kugeln treffen in passenden Gruppen aufeinander. Die Kugelgrößengruppe wird anhand der gemessenen Laufbahnen ausgewählt, sodass das zusammengebaute Lager innerhalb seines vorgesehenen Innenspiels landet – der winzigen freien Bewegung zwischen den Ringen, die bei der Montage und Erwärmung des Lagers schrumpft. Standardspiel (C0) eignet sich für die meisten Anwendungen; ein größeres C3-Spiel wird angegeben, wenn der Innenring heiß läuft oder fest auf der Welle sitzt. Kugeln werden in gleichmäßigen Abständen in den Spalt zwischen den verschobenen Ringen geladen und die Käfigtaschen werden um sie herum aufgeschnappt oder genietet, bevor das zusammengebaute Lager seine letzte Wäsche durchläuft – denn darin verbleibende Schleifrückstände sind eine Geräuschquelle, die keine Dichtung entfernen kann.
Fett füllt etwa ein Viertel bis ein Drittel des freien Innenraums aus. Zu wenig und das Lager läuft mit hoher Geschwindigkeit dem Metallkontakt entgegen; zu viel und das Rühren erhöht die Temperatur und den Lärm. Für Käufer lohnt es sich, die Fettspezifikation explizit zu bestätigen, da sie die Geschwindigkeitsbegrenzung, das Tieftemperaturverhalten und die wartungsfreie Lebensdauer des fertigen Produkts festlegt.
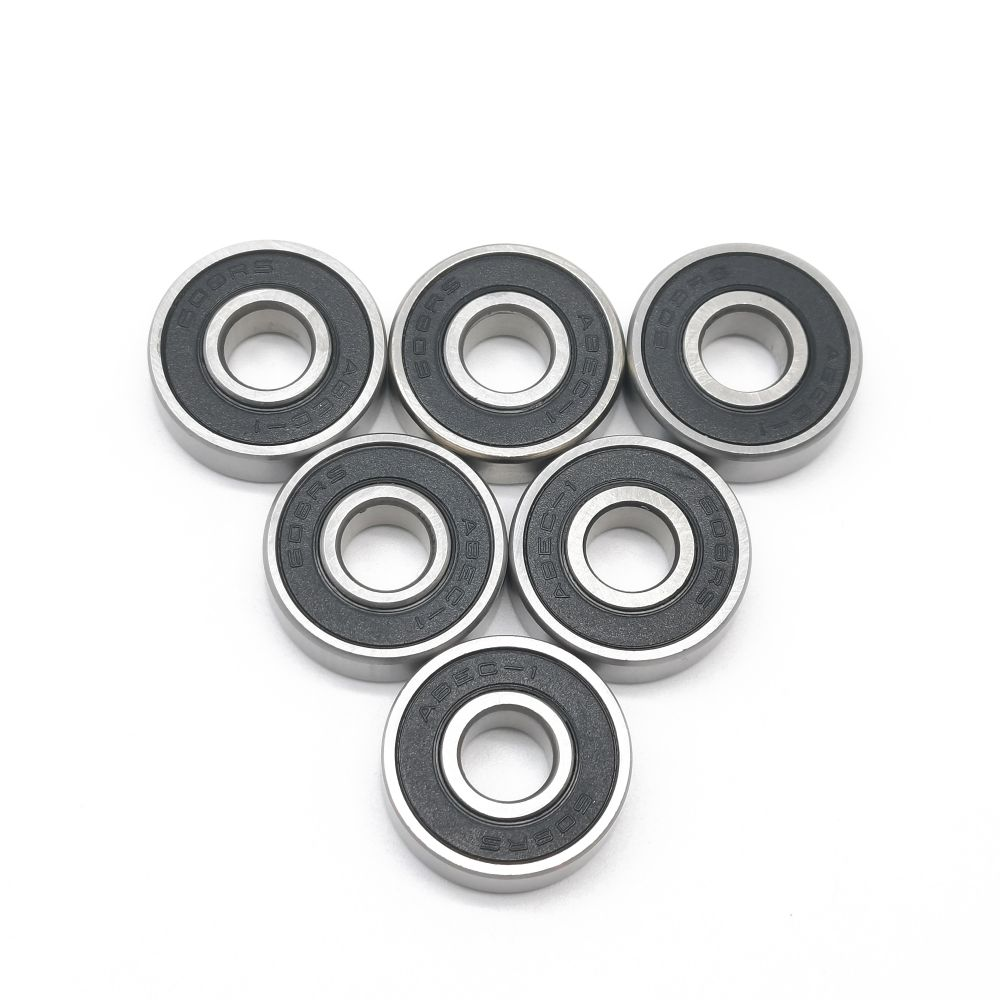
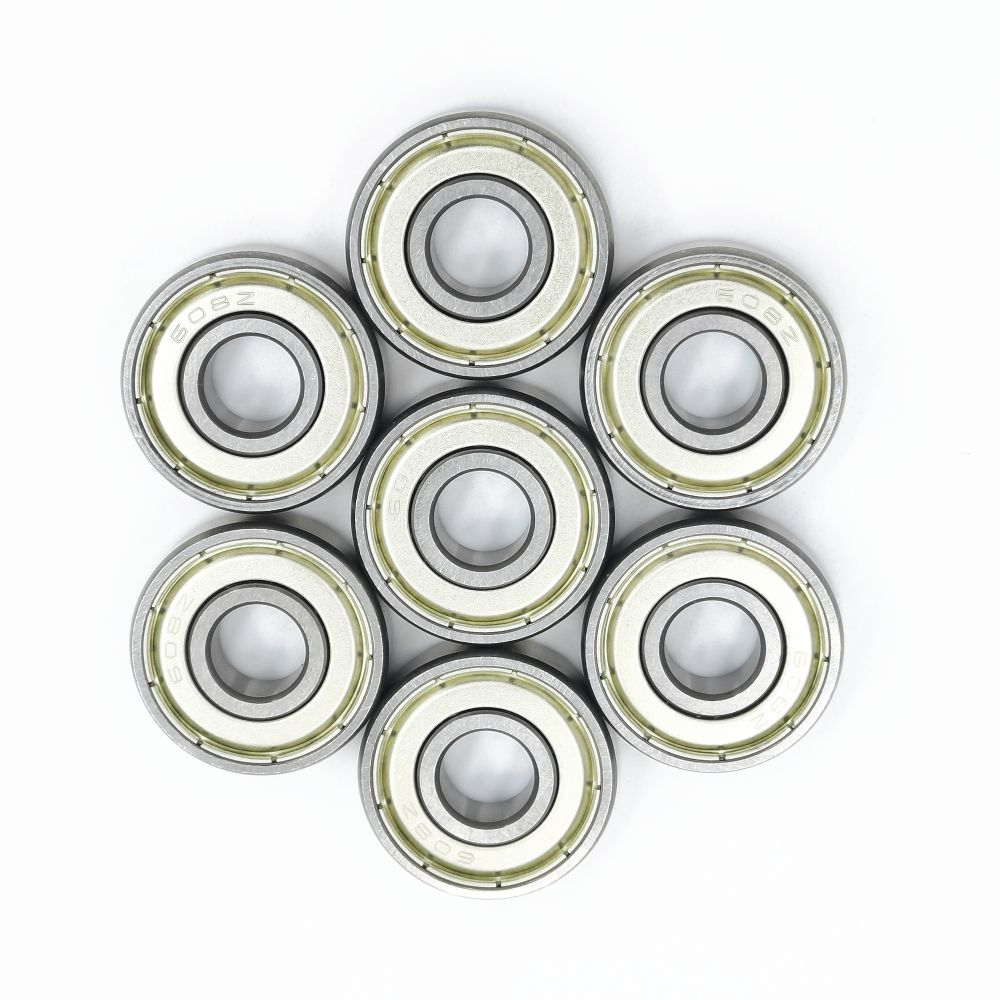
ZZ bedeutet zwei Metallschilde: berührungslos, minimaler Widerstand, wirksam gegen groben Staub, mäßig gegen Wasser. 2RS bedeutet zwei Gummidichtungen, meist NBR, in leichtem Kontakt mit dem Innenring: deutlich besser gegen Feinstaub und Feuchtigkeit, etwas höheres Laufdrehmoment und eine praktische Temperaturobergrenze um 110 °C. Die richtige Wahl liegt in der Umwelt – trockene, schnelle und saubere Bedingungen tendieren zu ZZ; Nasse, staubige oder abgewaschene Ausrüstung tendiert zu 2RS.
Das klassische Ergebnis dieses Prozesses 608ZZ doppelt eisenversiegeltes Rillenkugellager 8 x 22 x 7 mm Chromstahllager mit doppelten Metallabschirmungen – die häufigste kleine Größe bei Motoren, Werkzeugen und Hardware. Produktspezifikationen anzeigenVor dem Verpacken bestehen geräuscharme Sorten eine 100-prozentige Vibrationsprüfung, während Standardqualitäten durch Stichproben überprüft werden. Jedes Lager erhält einen Film aus Rostschutzöl und eine versiegelte Verpackung. Die Konservierung ist Teil der Fertigung und kein nachträglicher Einfall: Ein maßlich einwandfreies Lager, das vor dem Einbau in einem feuchten Lager rostet, gilt dennoch als fehlerhafte Lieferung.
Einige Lager sind so konstruiert, dass sie leise und oberflächenschonend sind und nicht auf maximale Härte. Dies wird durch einen zweiten Formprozess erreicht, bei dem der Außenring mit Kunststoff oder Polyurethan umhüllt wird.
Das Basislager – üblicherweise eine Größe der Serien 608, 626 oder 6000 – wird gewaschen und in einen Formkern montiert. Geschmolzener Kunststoff oder thermoplastisches Polyurethan wird um den Außenring gespritzt, verbindet sich beim Abkühlen mit ihm und kommt mit dem im selben Schritt geformten Arbeitsprofil heraus: eine flache Lauffläche für Rollen, eine V-Nut oder U-Nut für Gleitschienen, in Farben wie Weiß, Schwarz, Orange und Grün, mit denen Kunden ihre Produktlinien auf einen Blick erkennbar machen.
Die Beschichtung verändert das Verhalten des gesamten Rades. Kunststoff- und PU-Schichten dämpfen den metallischen Lärm, den harter Stahl auf Möbelrahmen, Schiebetüren, Fenster und Förderbandkonstruktionen überträgt; Sie schützen die Oberflächen der Lagerrollen vor Kratzern und Verschleiß. und Polyurethan sorgt für mehr Halt und Stoßdämpfung für Trolley- und Transporträder, typischerweise im Härtebereich 85–95 Shore A. Bei Möbeln, Babyartikeln und Haushaltswaren macht die beschichtete Schicht oft den Unterschied zwischen einem Produkt, das sich billig anfühlt, und einem Produkt, das sich fertig anfühlt.
Das technische Risiko besteht in der Adhäsion. Eine schlecht haftende Beschichtung kann sich nach wochenlangem Walzen ablösen, und obwohl es sich bei dem Versagen scheinbar um ein Beschichtungsproblem handelt, liegt die Ursache meist in der Oberflächenvorbereitung, der Bindungschemie oder dem Formdesign. Zuverlässige Hersteller betrachten das Beschichten als einen Prozess mit eigenen Inspektionen – Zugtests an Proben, Wartungsplänen für Formen und Härteprüfungen an der ausgehärteten Schicht – und nicht als einfachen Tauchvorgang.
Beispiel für ein beschichtetes Lager PU608267 PU-beschichtetes Rillenkugellager Ein 608-Basislager mit einer geformten Polyurethanschicht für ruhigen Lauf und Oberflächenschutz in Rollen und Gleitsystemen. Produktspezifikationen anzeigenEine zuverlässige Fabrik testet dreimal: am eingehenden Stahl, bei den kritischen Bearbeitungsschritten und an fertigen Lagern. Das Entfernen einer der drei Schichten aus Kostengründen führt letztendlich zu Lärmbelästigungen, einer verkürzten Lebensdauer oder Feldrückgaben.
Lärm verdient besondere Aufmerksamkeit, da er die häufigste Qualitätsbeanstandung bei Fertigprodukten darstellt und durch Kombinationen von Faktoren – Kugelgüte, Laufbahnbeschaffenheit, Sauberkeit und Fett – und nicht durch eine einzelne Messung entschieden wird. Die 100 % geräuscharme Produktion unterscheidet ein Lager, das brummt, von einem, das jammert, und die Techniken dahinter bilden eine Disziplin für sich; dieser Artikel auf Wie Fabriken die Geräusche und Vibrationen von Rillenkugellagern kontrollieren behandelt sie ausführlich.
Die Chargenrückverfolgbarkeit schließt den Kreis. Jede Produktionscharge ist von der Schmelzennummer des Stahls vorwärts und von der Packliste rückwärts verknüpft, sodass das Werk, wenn ein Kunde Monate nach der Lieferung ein Problem meldet, die betroffenen Chargen isolieren kann, anstatt zu raten. Diese Fähigkeit bleibt bis zu dem Tag unsichtbar, an dem sie benötigt wird – und an diesem Tag entscheidet sie, ob ein Anspruch in wenigen Tagen beglichen wird oder monatelang darüber gestritten wird.
Zwei Angebote für die gleiche 608-Größe können um ein Drittel voneinander abweichen, und beide Anbieter können völlig ehrlich sein. Der Unterschied verbirgt sich fast immer an fünf Stellen, daher besteht die praktische Angewohnheit darin, jede einzelne Stelle schriftlich festzuhalten, bevor man die Preise vergleicht.
Jede ungeprüfte Zeile stellt ein dokumentiertes Beschaffungsrisiko dar. Unterspezifizierter Stahl führt bei fertigen Motoren zu Lärmbeschwerden; fehlende Vibrationseinstufung führt zu Rücksendungen von Einzelhandelsprodukten; Eine falsche Dichtung führt bei nassen Geräten zur Fettauswaschung. Keines dieser Risiken erscheint auf einer Preisliste, weshalb sie stattdessen in die Auftragsbestätigung gehören.
Eine nützliche Übung besteht darin, jedem Lieferanten die gleichen drei Fragen zu stellen – welcher Stahl, welche Härte, welcher Vibrationsgrad – und die Berichte anzufordern, die die Antworten untermauern. Lieferanten, die regelmäßig testen, antworten innerhalb von Stunden mit Dokumenten; Lieferanten, die sich auf Ansprüche verlassen, antworten mit Adjektiven. Die Geschwindigkeit und der Inhalt dieser Antwort verraten Ihnen mehr über die Fabrik als jede Katalogseite.
Standardkataloggrößen decken die meisten Anwendungen ab, aber die Aufträge mit dem höchsten Wert beginnen oft mit einer Kundenzeichnung, zu der kein Katalog passt – und hier wird die Prozesstiefe einer Fabrik sichtbar.
Nicht standardmäßige Arbeiten erfolgen nach einem festen Ablauf: Zeichnungs- oder Musterprüfung, Machbarkeitsbestätigung für Material und Toleranz, Werkzeugvorbereitung, Musterproduktion, Genehmigung, dann Serienfertigung mit demselben Prüfsystem wie bei Standardteilen. Typische Anfragen sind ein- oder beidseitig verlängerte Innenringe für besondere Montageanordnungen, zweireihige Ausführungen in kleinen Größen, Sonderbreiten und beschichtete Lager mit individuellen Laufflächenprofilen oder Farben.
Die Entscheidung zur Individualisierung ist überwiegend wirtschaftlicher Natur. Wenn ein Standardlager mit einem Distanzstück oder einer geringfügigen Konstruktionsänderung angepasst werden kann, ist dieser Weg in der Regel günstiger und schneller. Wenn die Maschinenarchitektur vom speziellen Teil abhängt – wie es häufig bei Motoren, Schiebesystemen und Förderanlagen der Fall ist –, dann ist eine bewährte, nicht standardmäßige Quelle besser als die Neugestaltung des Produkts in Kataloggröße. Das Sortiment an Teilen mit verlängerten Ringen, Sonderabmessungen und Präzisionsschliff ist erhältlich als maßgeschneiderte, nicht standardmäßige Präzisionslager zeigt, wie weit diese Kategorie in der Praxis reicht.
Die meisten bestehen aus Chromstahl mit hohem Kohlenstoffgehalt, Güteklasse AISI 52100 (auch als 100Cr6, SUJ2 oder GCr15 erhältlich), wärmebehandelt auf 60–64 HRC. In korrosiven Umgebungen wird Edelstahl AISI 440C für Härte und Rostbeständigkeit verwendet, oder AISI 304, wenn maximale Korrosionsbeständigkeit wichtiger ist als Belastbarkeit. Kohlenstoffstahl kommt hauptsächlich in leichten, kostengünstigen Produkten vor.
Kugeln werden aus Draht mit einer Gratnaht kaltgeformt, glatt gegratet, wärmebehandelt, dann geschliffen und zwischen gerillten Platten geläppt. Da sich die Kugeln in diesen Rillen frei und willkürlich drehen, trifft jeder Punkt der Oberfläche gleichermaßen auf das Schleifmittel und hohe Stellen werden abgenutzt, bis sich die Kugel bildet. Das Ergebnis wird benotet: Note 100 erlaubt etwa 2,5 Mikrometer Abweichung, Note 10 erlaubt 0,25.
Höher bedeutet präziser, nicht allgemein besser. ABEC-Klassen (oder ISO P-Klassen) definieren nur Maß- und Lauftoleranzen – nicht Stahlqualität, Geräuschentwicklung, Dichtungen oder Schmierung. Die meisten Motoren, Pumpen und Geräte laufen ordnungsgemäß auf P0/ABEC 1; Die Bezahlung von P5 oder höher macht vor allem bei Hochgeschwindigkeits- oder Präzisionsspindeln Sinn. Ordnen Sie den Kurs der Bewerbung zu und vermerken Sie dies schriftlich auf der Bestellung.
ZZ verwendet zwei berührungslose Metallschilde: geringer Luftwiderstand, gut gegen groben Staub, mäßiger Wasserschutz. 2RS verwendet zwei Kontaktdichtungen aus Gummi, die den Innenring berühren: viel besser gegen Feinstaub und Feuchtigkeit, etwas höheres Drehmoment und eine praktische Temperaturobergrenze um 110 °C. Trockene, schnelle und saubere Umgebungen passen zu ZZ; Nasse oder staubige Umgebungen eignen sich für 2RS.
Die um den Außenring geformte Beschichtung dämpft Geräusche, schützt die Oberflächen, vor denen die Lagerrollen stehen, und sorgt – mit PU – für mehr Griffigkeit und Stoßdämpfung bei Wagen und Förderbändern. Profile wie V-Nuten, U-Nuten und flache Laufflächen werden direkt in der Form geformt und Farben helfen bei der Identifizierung von Produktlinien. Die Qualität der Beschichtung hängt hauptsächlich von der Haftung ab, daher ist eine Probezugprüfung wichtig.
Ja. Fabriken mit nicht standardmäßigen Kapazitäten fertigen routinemäßig verlängerte Innenringe, Sonderbreiten, zweireihige Versionen und beschichtete oder genutete Designs nach Kundenzeichnungen oder Mustern. Der Weg führt über die Zeichnungsprüfung, Machbarkeit und Werkzeugausstattung, Mustergenehmigung und dann zur Serienproduktion – die praktischen Fragen, die man einem Lieferanten stellen sollte, betreffen also die Mustervorlaufzeit und die Prüfung, die auf die kundenspezifische Charge angewendet wird.


Produkte
Kontaktieren Sie uns
Mobile Site
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved